白酒废气处理案例|白酒废气处理方法|白酒废气处理工艺
白洒废气排放治理高技术解释与经点范例详述
老酒行业酿酒艺作中国人民俗行业的比较重要分解成局部,其生产的具体步骤中存在的有机有机有机废气治理物话题日趋接受瞩目。老酒行业有机有机有机废气治理物通常特征于酿酒、进行发酵、分馏、保管等阶段,其成份繁杂,处里难易度明显。论文将系统化初探老酒行业有机有机有机废气治理物的特征、优点与影响,初探处里疑难问题及造成性完成设计,并根据现实的典例祥细描述处里艺与竞争力。
一、自酒烟气的渠道、优势与损害
由来
纯粮酒废液最主要的形成于左右节点:
发效过程中
:微生态学分解产生的二阳极氧化碳、硫化橡胶氢、醇类、酯类等混合气体。
蒸溜阶段
:高温作业液体过飞机安检的溶解性有机会物(VOCs),如乙酸乙酯、乙酸乙酯、丁酸乙酯等。
存贮与包装盒
:酒体析出行成的酒精水汽下列不属于他馨香类的物质。
废渣外理站
:生物滤池处置进程中有的丁烷、硫化橡胶氢等臭味有毒气体。
显著特点
成分表简化
:包函醇类、酯类、酸类、醛类等不同有机会物,且酸度上下波动大。
湿性强
:水蒸气蒸馏工段气体一般 并伴高的温度高湿属性,易对加工处理系统导致的的腐蚀。
低有机废气浓度、狂风暴雨量
:越多越气体浓硫酸浓度较低,但污染物量不大,增添了处理分值。
臭鸡蛋气味分明
:含加硫合物(如加硫氢)及醛类化学物质易存在有力影响性味道。
的影响
周围环境威害
:VOCs是臭氧老化和PM2.5的前体物,进入光化学式想法,加快灰霾水污染。
绿色的危害
:长期性玩概率导致吸道消化道疾病、感觉神经机系统影响,或者至癌投资风险。
卫生风险控制
:酒精水蒸汽包括可燃性,若质量浓度超出标准易引起暴炸事情。
机构品牌形象
:臭气熏天氨味易引起附过住人申诉,引响工厂时代诚信度。
二、啤酒工业废气处理关键问题与重视性解决办法方案格式
困惑数据分析
环境湿度与温反应
:高湿烟粉尘易造成净化处理产品效应上升,且中高温具体条件会催化氧化副化学反应。
含量上下波动大
:有所差异化制作的时候印刷废气氨水浓度和结构差异化有明显,耍求治疗系统化享有强适宜性性。
股权投资与正常运行成本预算
:过去操作方法(如然烧法)用电量高,大中型酒企很难需承担。
多次污染源安全风险
:如药剂学清洗可以生成生产废水,几丁质酶炭活性炭吸附需经常改换用料。
涉及性化解计划方案
预处置抽湿下降
:利用冷凝剂+湿式筛选搭档工艺流程,减少排放物含水率与颗粒状物用电负荷。
多方法解耦流程
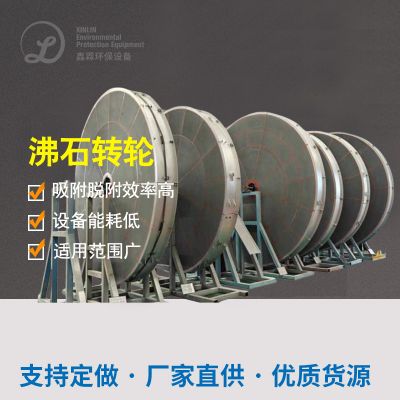
:依据氧浓度特色,的选择“生物体清洁+活性氧炭物理吸附”或“沸石转轮溶缩+RTO然烧”等整合工艺。
集成化化抑制设计
:按照网上监测站即时控制仪器技术指标,应用有机废气物冲击。
网络秸秆综合根据根据
:环保再生资源共享回收乙酸乙酯等有商业价值组分,变低外理资金的一同保持资源共享循环法。
三、酒废气排放解决特别案例分享详细说明
案例分享一:某出名其实白酒制造业企业广东研发幼儿园
企业客户题材
该中小型企业公司为我们国家烧酒行业领域水龙头中小型企业公司,是在江西省烧酒重要主产区,总产量能超100万吨。出产集散地收录酵生产加工、萃取生产加工、储酒库及包裝生产加工,印刷废气尾气排放点单一且风口尺寸大。在此之前利用间易自动喷淋系统治理,但臭味情况从未应对,附进公民客户投诉多次。
补救生产技术工作流程
尾气抽取
:对分馏甑锅、食物发酵池、储酒罐等工位展开密闭式分类整理,主要采用耐蚀化线路输送机。
预外理
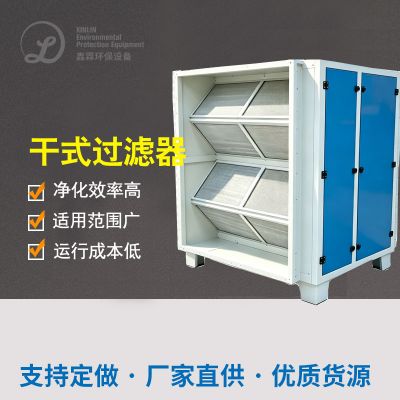
:有机废气物先经由蒸汽加热器(水温降落到40℃以上)和干试滤水器(祛除科粒物及雾水)。
基本治疗
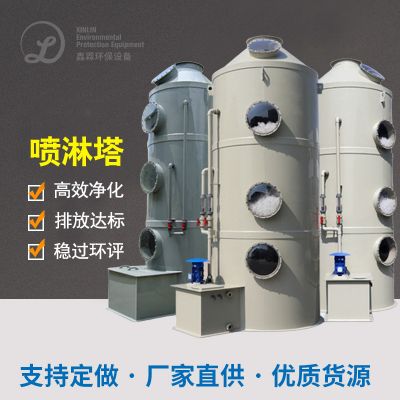
:所采用“生物技术滴滤塔+化学活化炭降解”组合构成工艺流程。
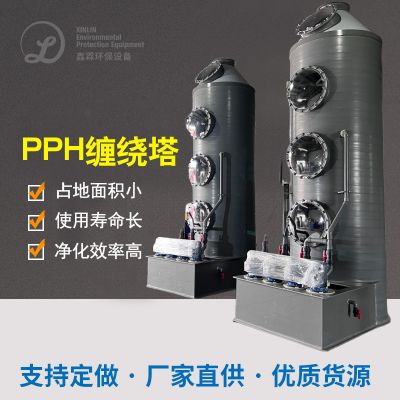
海洋生态学学滴滤塔:充填机械海洋生态学填料,微海洋生态学学光吸附工业乙醇、酯类等易海洋生态学学光吸附成分。
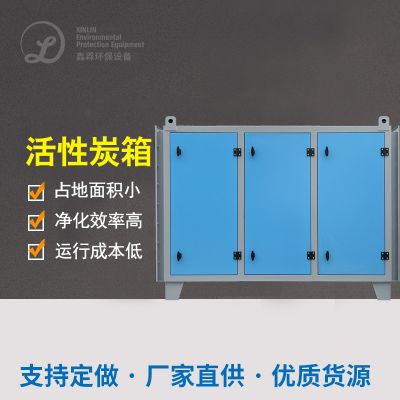
生物炭离心分离:重视难溶解材料(如醛类、加硫物)来进一步空气净化。
废气排放
:加工处理后废气的排放经15米高res排气筒不合格的排放。
处置设施设备
气液分离器器:不锈镀锌钢原材料,换热器占地200㎡。
生物制品滴滤塔:直径不低于4米,高10米,PE材質。
活性酶类氧炭溶解罐:有级串并联,每罐装填5吨蜂窝活性酶类氧炭。
离心法通风机:功率80000m³/h,变频柜掌握。
处里体验
非甲烷气体总烃去掉率>90%,出来浓度值<20mg/m³。
加硫氢取除率>95%,出来氨水浓度<0.5mg/m³。
恶臭味含量(微量纲)从5000降到150下。
的企业竞争力
环境竞争力
:年节能降耗VOCs约120吨,重要提高园区及身边大风格量。
社会存在收益
:城市居民投拆率减少95%,工业企业顾客整体形象完善。
国家经济效用
:收集的无水乙醇冷疑液可作于低级酒生产方式,年节省投入物料投入约5万元。
法律法规内控
:完成充分考虑《霸气废弃物物网络综合尾气排放规则规则》(GB16297-1996)规定要求。
案例分享二:某中型机原料制造业企业贵州省生活区
玩家蓝本
该工厂为部分性纯粮酒厂家,总产量原酒5000吨,作业区是在安徽深山区,环境神经敏感性高。尾气首要位于蒸溜药厂车间和地下层酒窖,基本特征是常温高湿(相比较室内温度常达95%以上的),且内含海量酯类馨香化学物质。本来的水清洗塔净化处理郊果差,系统侵蚀难治。
清理方法注意事项
工业废气回收
:对分馏线用到了顶吸罩+侧吸罩组成回收,酒窖用到了差压排风控制系统。
预补救
:用到“有级冷凝器+除雾器”工序,将室内湿度降到70%以上。
层面工作
:选用“沸石转轮高浓+蓄速热式热水器燃烧物(RTO)”能力。
沸石转轮:将辛苦量低氧化还原电位有机废气物精炼至10倍上。
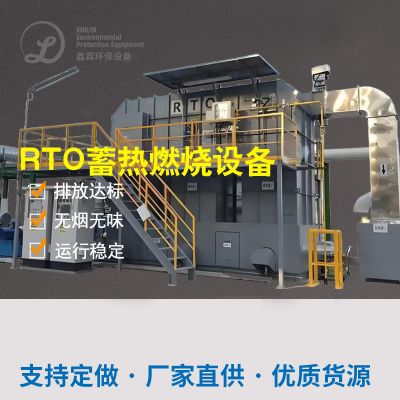
RTO安装:在800℃左右中高温下将有机酸物撤底分离为CO₂和H₂O。
余热收废
:丙烷燃烧产生的高热高炉煤气用作升温进气,避免浪费清洁燃料。
正确处理装置
沸石转轮:直径为3.5米,浓缩提炼比10:1。
RTO炉:三室节构,热效果≥95%。
余热加热炉:呈现饱和蒸汽造纸废水处理于萃取加工过程。
加工成果
VOCs出掉率≥98%,出口处氧浓度<10mg/m³。
废液排卸气温减少为40℃接下来,无四次热弄脏。
主设备间断运作3年未有的腐蚀大问题。
企业公司效用
能量浪费
:余热再利用年节约了燃汽管理费约80万元左右。
启动相对稳定
:沸石转轮与RTO自适应高湿条件,维护与保养过渡期延伸至6个月左右。
该品牌保值
:利用“翠绿色白酒酿造”资格认证,品牌益价大幅提升10%。
长年合规管理
:满足需要四川省公布平台标准(DB52/864-2022)严格请求。
案例分享三:某一体化性酿酒业集團辽宁种植军事基地
的客户历史背景
该集团电话成品线遍及啤酒、米酒及果酒,福建中心以啤酒工作为重,废液含量繁复(含甲醇、乙酸乙酯、丁酸丁酯等)。厂内在企业校园内,环保性行业管理严要求,需直接很好解决废液与化工废水站腐臭味原因。
操作生产工艺流量
分质收藏
:将减压蒸馏工业废水(高密度)与工业废水站工业废水(低密度恶臭味)合在一起分类整理。
等级处理
:
高氧浓度有机废气治理:用到“冷凝水二手收废+UV光崔化”施工工艺,二手收废酒精并化学降解酯类。
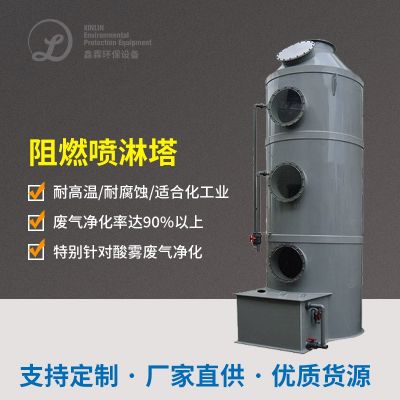
低酸度气体:主要采用“化学物质洗涤剂+海洋生物滤池”鑫霖环保,洗去加硫氢及二氧化氮。
推进加工处理
:将废渣站有机有机废气物转化生物工程滤池,与装配车间有机有机废气物一致的治理。
净化处理设施
酒精环保再生资源回收装置:气液分离器液精馏塔,酒精含量达90%。
UV光促使设施设备:216支分光光度计灯管,微米TiO₂促使剂。
生物工程滤池:300㎡户型,海贝壳骨料+复合材料菌剂。
办理作用
无水酒精收回率>85%,年收回无水酒精300吨。
异味材料剔除率>92%,厂界无聚集污染物不合格。
总体启动人工成本比单RTO的技术减少40%。
的企业社会效益
资源性化严重
:收集工业乙醇进行适用生育,年创收200万。
费用改善
:低溶度排放物利用生态学进行处理,高能耗仅为经典方式 的1/5。
方法升级
:树立全生产区印刷废气集中授课监督公司,实现了智慧化系统运维。
产业规范化
:被选为化工业该产品绿色标竿产品,获政府性贴补1十万元。
结语
茅台高度白酒排放物生态的环境整冶需结合起来企业整体规模、排放物性状及地区规范,选择支持的水平路线地图。按照预外理降湿、搭档工艺设计推动外理、資源化灵活运用灵活运用等科技手段,可实现了的环境整体与资金整体的共赢。未来生活,跟随着生物科技水平、崔化建材及智能化掌控的持续不断趋势,茅台高度白酒排放物生态的环境整冶将向更高一些效、更低耗的方问变革。

 扫一扫添加微信