食品饮料厂废水怎么处理方法|食品饮料厂废水处理案例
创业项目历史背景
西北省份某特大型黑啤洒厂,亩产黑啤洒20万千升。原先净化解决装置建于20多年,存在净化解决专业能力缺乏、能效高级故障。2023年方案改建,的设计净化解决投资额5000m³/d。
废液因素共同点
废渣主要的产于糖化、酵、灌装生产线等工作,具下特征描述:
可血生化性好(BOD/COD>0.6)
高酸度生产工况(COD 2500-4000mg/L)
室内温度震荡大(25-55℃)
含广泛酵母菌残留物、麦糟等浮窗物
科学创新制作工艺过程
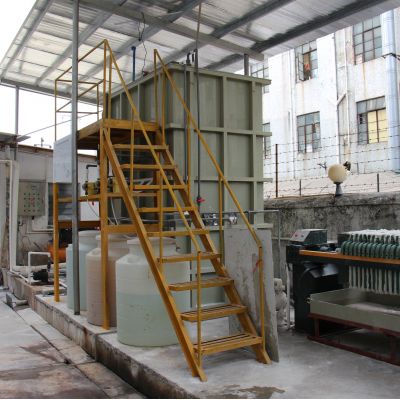
更新改造用到"快速好氧池+短程水解酸化"团体新工艺:
预治疗
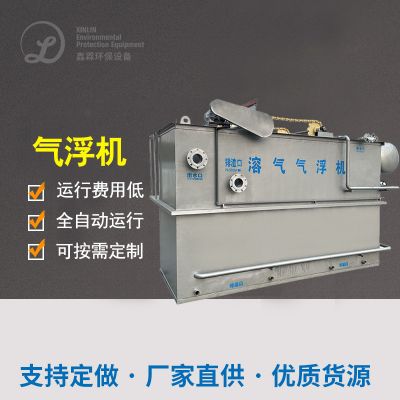
:高速旋转集水管→热互换整体(室内降温至35℃)→涡凹气浮
核心内容正确处理
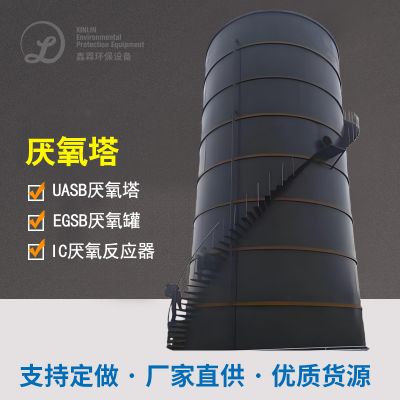
:IC水解酸化池生理物反应器(COD负荷量15kg/m³·d)→短程水解酸化反水解酸化SBR池
资源英文回收处理
:活性污泥产生发电机组(每日发电机组量2000kWh)
自动化调节
:安转在线上监测数据机系统,随时调空DO、ORP等参数值
加载效益
改建后基本指標不同于《啤产业的废弃物污染物规范标准》(GB19821-2005):
COD ≤ 50mg/L(彻底清除率98.5%)
TN ≤ 10mg/L
吨水进行处理利润影响35%
年节俭商业用电约76万元,产生生产发电年收获140万元,投资者收集期缩小至4.2年。

 扫一扫添加微信